PLC控制柜在云南工厂自动化改造中的选型要点与接线规范解析
日期:2026-09-20
标签:PLC控制柜,变频柜,配电箱,工业电气,云南制造
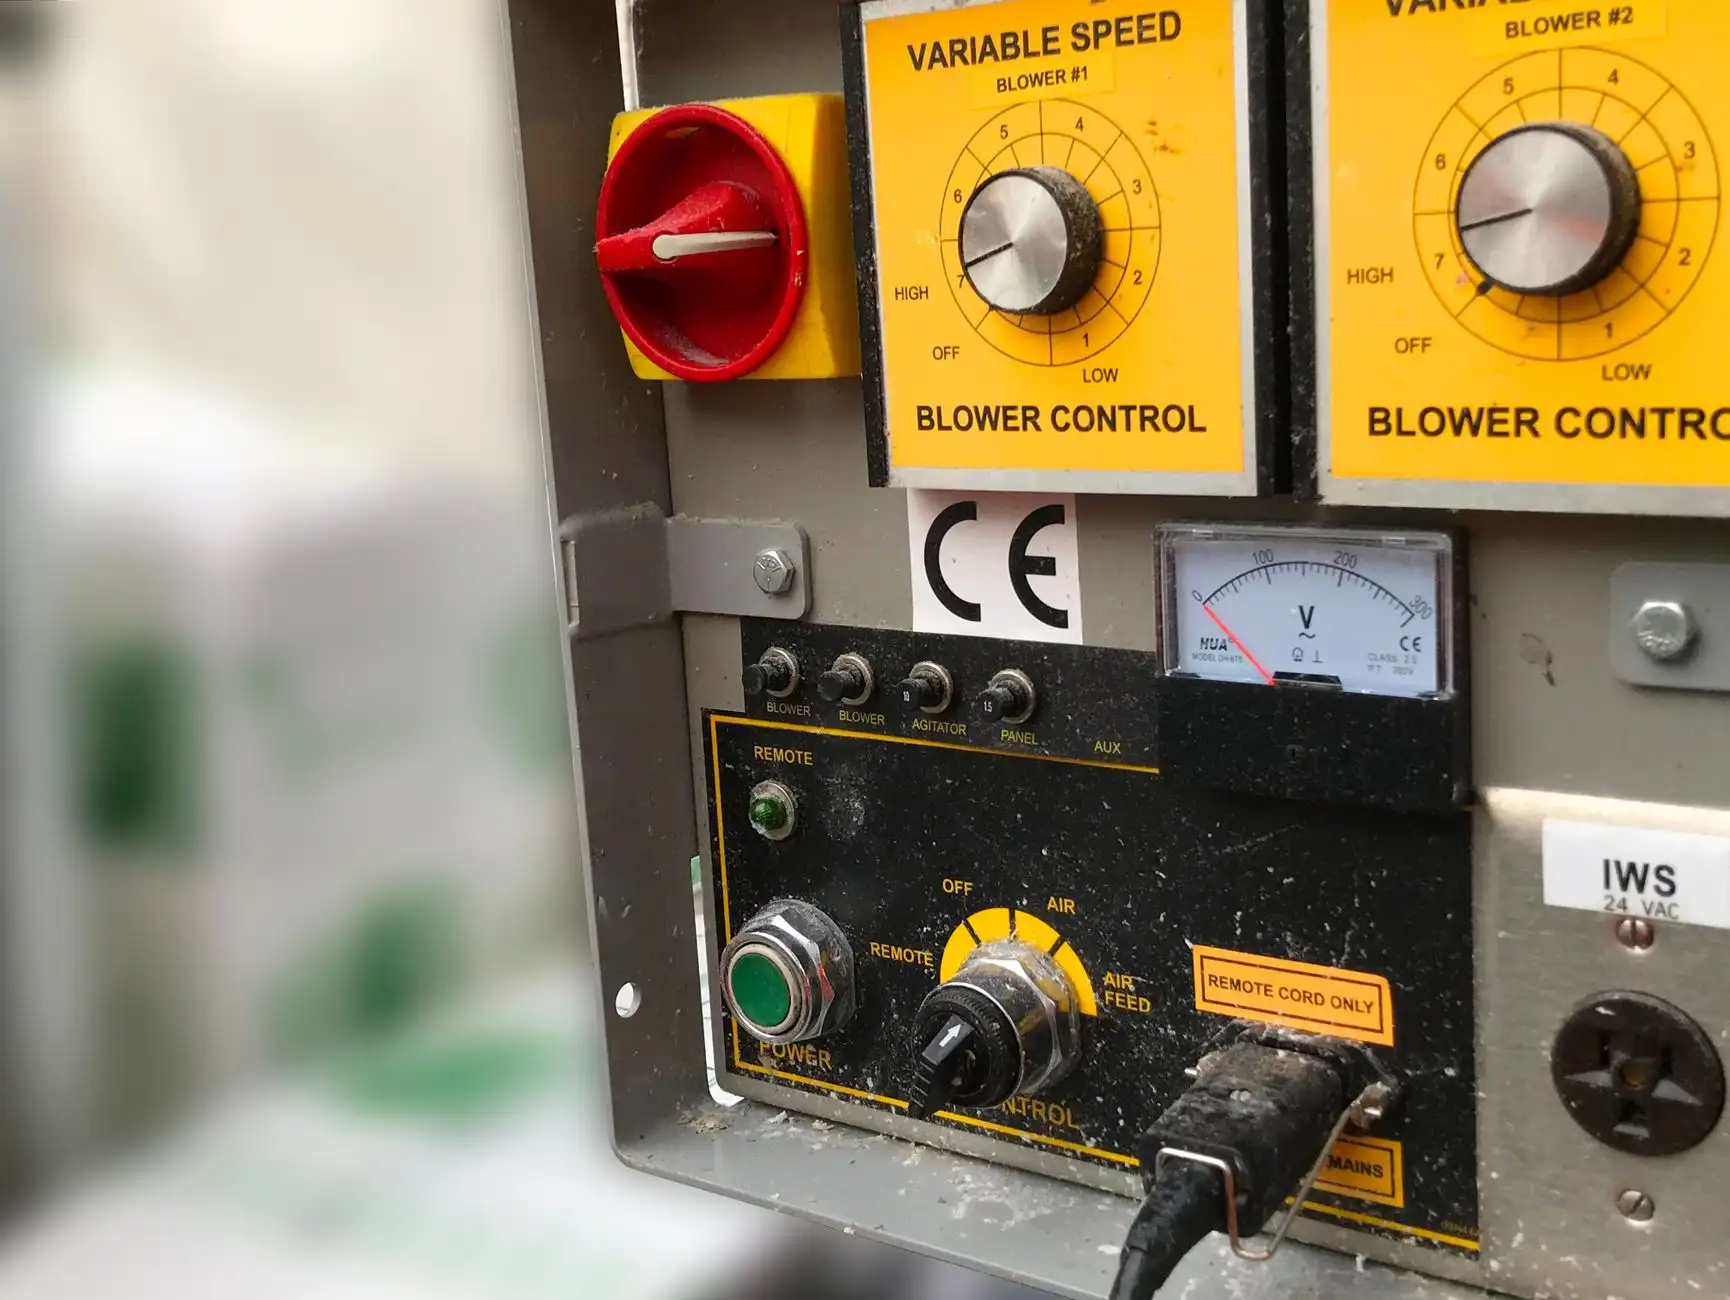
云南制造业正处在自动化改造的加速期,烟草、食品加工、有色金属冶炼等行业对产线稳定性提出了更高要求。PLC控制柜作为自动化系统的核心载体,其选型是否合理,直接决定了后续调试周期与运维成本。
一、选型前必须厘清的两个底层逻辑
很多工厂在改造时习惯先定品牌再谈配置,这其实是个误区。正确的顺序是:先确认I/O点数与通信协议,再反推柜体尺寸与模块布局。以云南某食品厂为例,其包装线改造初期仅统计了数字量输入输出,忽略了模拟量通道和RS485通信需求,导致后期被迫在已安装的配电箱旁额外加装扩展柜,既占空间又增加故障点。
另一个常被忽视的细节是环境适应性。云南高原地区昼夜温差大,部分厂区粉尘浓度高,PLC控制柜的防护等级建议不低于IP54,若靠近清洗工位则需考虑IP65不锈钢柜体。
二、接线规范中的三个硬性指标
接线工艺直接关系到信号完整性与系统抗干扰能力。以下三点在验收时务必逐项核对:
- 动力与信号分离:变频柜输出的动力线与PLC的模拟量信号线间距应保持200mm以上,交叉处需垂直走线,避免平行捆扎。
- 接地电阻:独立接地极电阻≤4Ω,PLC模块的模拟地需单独汇流后接入接地铜排,不可与柜体框架混接。
- 线号管标识:每根导线两端必须套印线号管,格式建议为“模块代号-通道号-功能”,便于后期故障排查。
实际操作中,不少施工队为赶工期将屏蔽层两端接地,这在低频信号场景下反而会引入地环路干扰。正确做法是屏蔽层仅在PLC侧单端接地,现场侧悬空并做绝缘处理。
三、本地化服务带来的隐性收益
选择云南制造配套的工业电气产品,在响应速度上具有明显优势。以汇智科技服务过的曲靖某冶炼厂为例,其PLC控制柜在调试阶段出现模块通信中断,本地供应商技术人员4小时内到达现场完成排查,而若采用省外品牌,仅物流与排期就需2-3天。
从全生命周期成本看,本地化服务的备件库存共享机制可将停机等待时间压缩60%以上。这对于连续生产型车间而言,价值远超柜体本身的采购差价。
自动化改造不是一次性买卖,PLC控制柜的选型与接线质量会在此后数年的运行中持续暴露影响。把规范做在前面,比事后补救划算得多。