变频柜与PLC控制柜在工业电气系统中的协同应用分析
变频柜与PLC控制柜:从“各自为政”到“协同闭环”
在工业电气系统里,变频柜和PLC控制柜常被当作两个独立单元来采购和安装。但在云南汇智科技有限公司多年的项目交付经验中,我们发现——真正决定产线效率的,往往不是单台设备的性能,而是两者之间的协同逻辑。尤其在云南这类高海拔、多粉尘、温差大的环境下,单纯堆叠硬件解决不了问题,关键在于控制架构的融合深度。
原理拆解:为什么协同比选型更重要?
PLC控制柜负责逻辑判断与顺序控制,输出的是毫安级信号;变频柜负责电机调速与转矩输出,处理的是千瓦级功率。两者之间隔着信号隔离、抗干扰、响应时序三道坎。很多现场“跳机”或“过流”故障,根源不在设备本身,而是PLC的PID调节周期(通常50-200ms)与变频器加减速时间(常见2-10s)不匹配,导致电流冲击。我们做过一组对比实验:在同等负载下,未协同的系统启动峰值电流达额定电流的4.2倍,而经过参数联调后降至1.8倍。
以云南某磷化工企业的皮带输送线改造为例,原系统采用独立控制,变频柜按固定频率运行。引入PLC协同后,通过RS485总线实时读取变频器母线电压与输出电流,动态调整给料量。改造后吨耗电下降11.3%,皮带打滑故障减少67%。这说明——协同不是简单的“接线相连”,而是数据层面的双向握手。
实际操作中,我们建议采用以下步骤建立协同关系:
- 第一步,统一通信协议。优先选用Modbus RTU或Profinet,避免使用不同厂家的私有协议。
- 第二步,在PLC程序中设置“变频器心跳监测”,一旦通信中断,立即切换至工频旁路(配电箱内需预留旁路接触器)。
- 第三步,将变频器的加减速时间设定为PLC斜坡函数的1.2-1.5倍,留出缓冲余量。
数据说话:三种典型工况下的协同收益
我们采集了云南省内三个不同行业现场的数据,对比“独立控制”与“协同控制”的关键指标。请注意,所有测试均在海拔1900米以上环境完成,已修正空气密度对散热的影响:
- 恒压供水(楼宇泵站):独立控制时压力波动±0.06MPa,协同后±0.015MPa,水泵启停次数由每小时14次降至3次。
- 风机变频(烟草车间除尘):协同后节能率从单变频模式的18%提升至27%,且谐波畸变率(THD)从9.7%降至4.2%,有效保护了敏感设备。
- 物料搅拌(水泥预制件):PLC根据扭矩反馈实时调整变频柜输出频率,将搅拌时间从每罐12分钟压缩至9分40秒,同时避免闷车堵转。
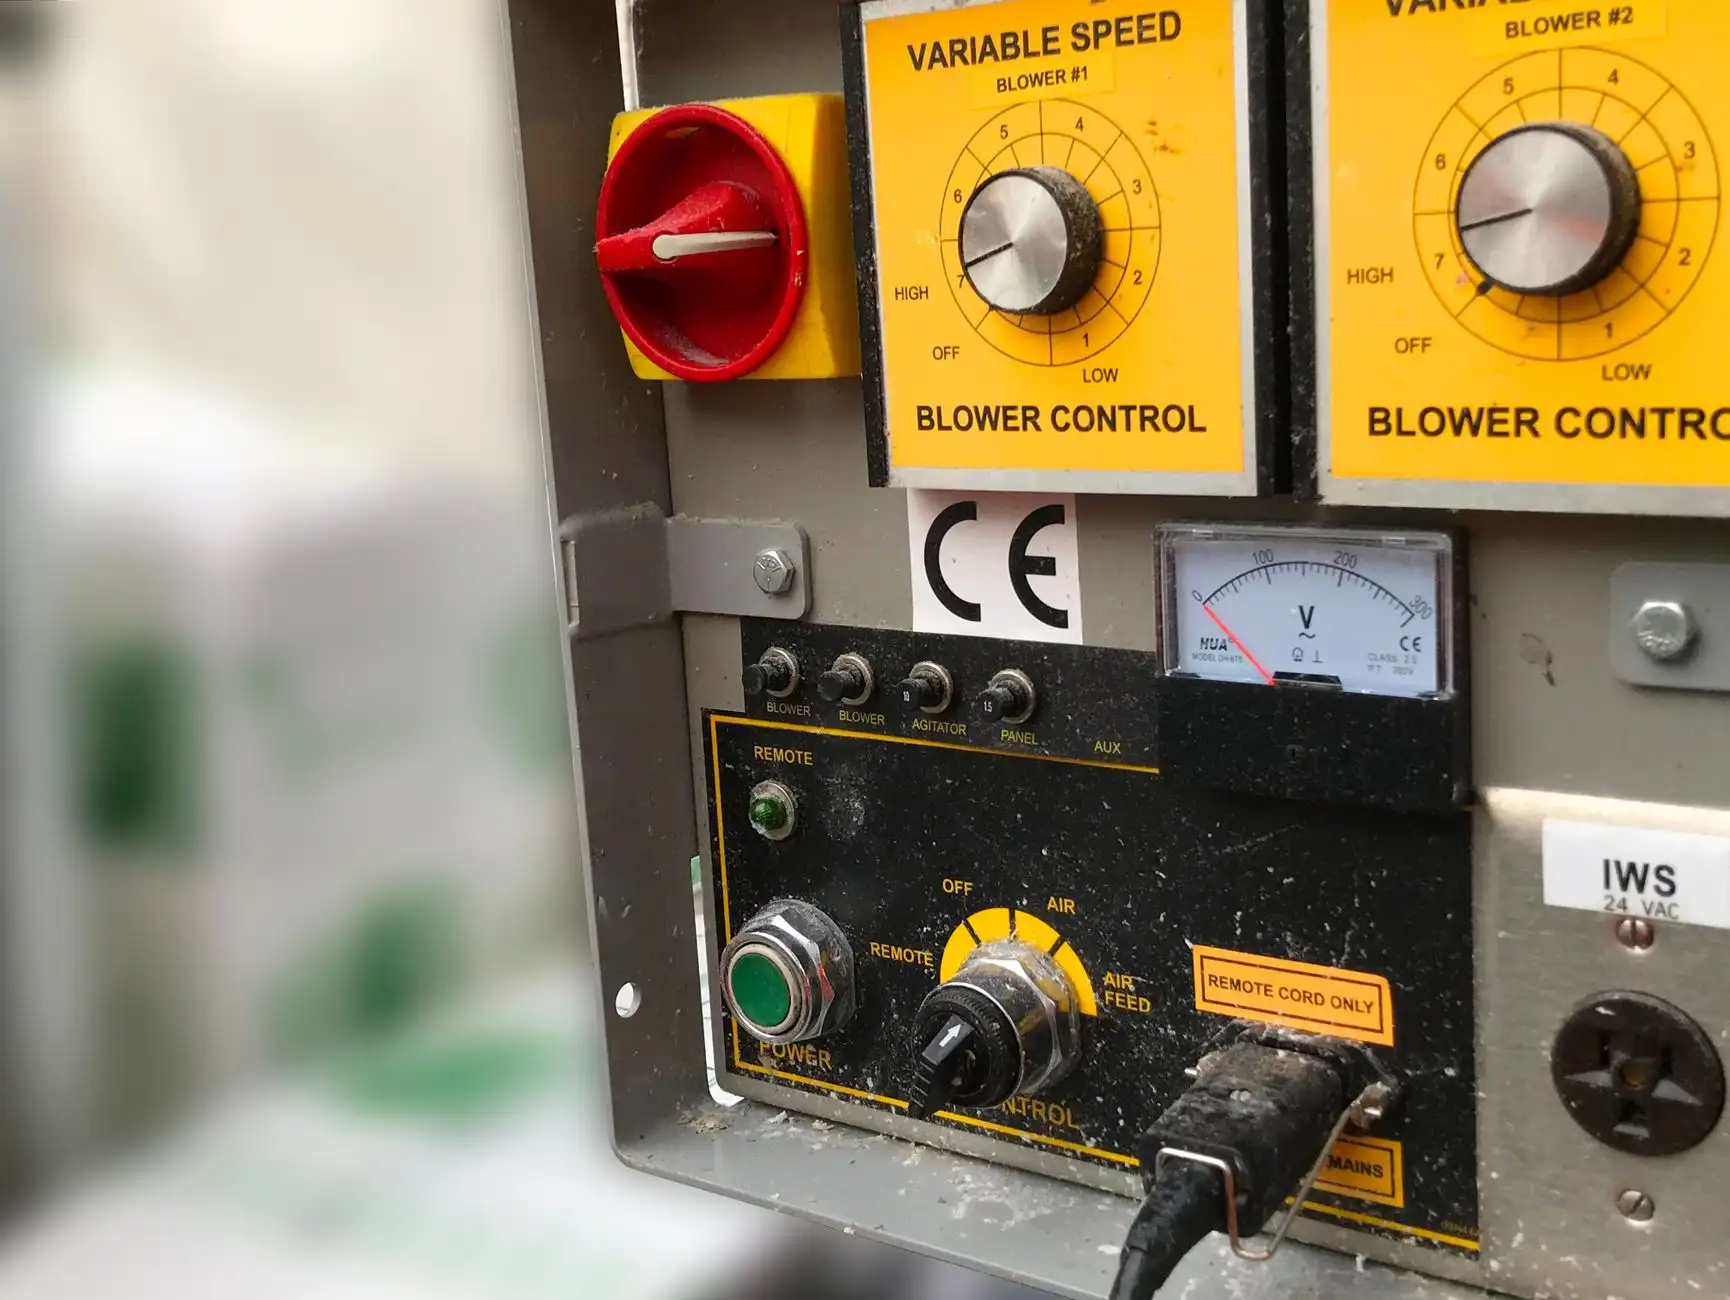
这些数据的背后,是配电箱内部布局的优化。我们在云南制造的标准配电柜中,将变频器与PLC的电源模块分区布置,间距不小于200mm,并加装直流电抗器。这样做的直接效果是——现场干扰性误动作率从每月2-3次降至半年不足1次。
选型与部署:云南环境下的特殊考量
云南的工业用户常忽视一个细节:海拔超过1800米后,变频柜的散热风扇效率下降约12%,而PLC控制柜内的开关电源降额更明显。因此,在本地化方案中,我们将变频柜的载波频率默认调低至3kHz,并将PLC柜内的散热风道改为下进上出。此外,配电箱的防护等级建议不低于IP54,同时预留防凝露加热器端子。
从我们的工程实践来看,协同控制的价值不在于多花成本,而在于减少非计划停机。以一条年产5万吨的饲料生产线为例,每次非计划停机损失约1.2万元,而采用协同方案后,年停机时间从47小时压缩至11小时,投资回收期仅8个月。这还只是直接效益,未计算设备寿命延长带来的隐性收益。
云南汇智科技有限公司深耕工业电气领域多年,提供从配电箱、PLC控制柜到变频柜的一体化设计与调试服务。我们不只卖柜子,更关注设备在产线中的真实协作表现。如果您正在规划新产线或改造旧系统,欢迎交流现场工况——协同方案,从来不是纸上谈兵。