PLC控制柜在云南工厂自动化控制中的应用与选型要点
在云南制造业加速向智能化转型的当下,工厂车间的电气控制系统正经历从传统继电器逻辑向可编程控制器架构的全面切换。以昆明、玉溪、曲靖等地的烟草加工、有色金属冶炼、生物资源加工产线为例,PLC控制柜已成为设备层与控制层之间的核心枢纽,承担着逻辑运算、时序控制、故障诊断与数据交互的多重任务。与此同时,变频柜与配电箱作为动力分配与电机调速的配套单元,共同构成了一套完整的工业电气控制体系。理解这套体系的选型逻辑,对云南本地工厂的稳定生产意义重大。
PLC控制柜在典型工况下的技术价值
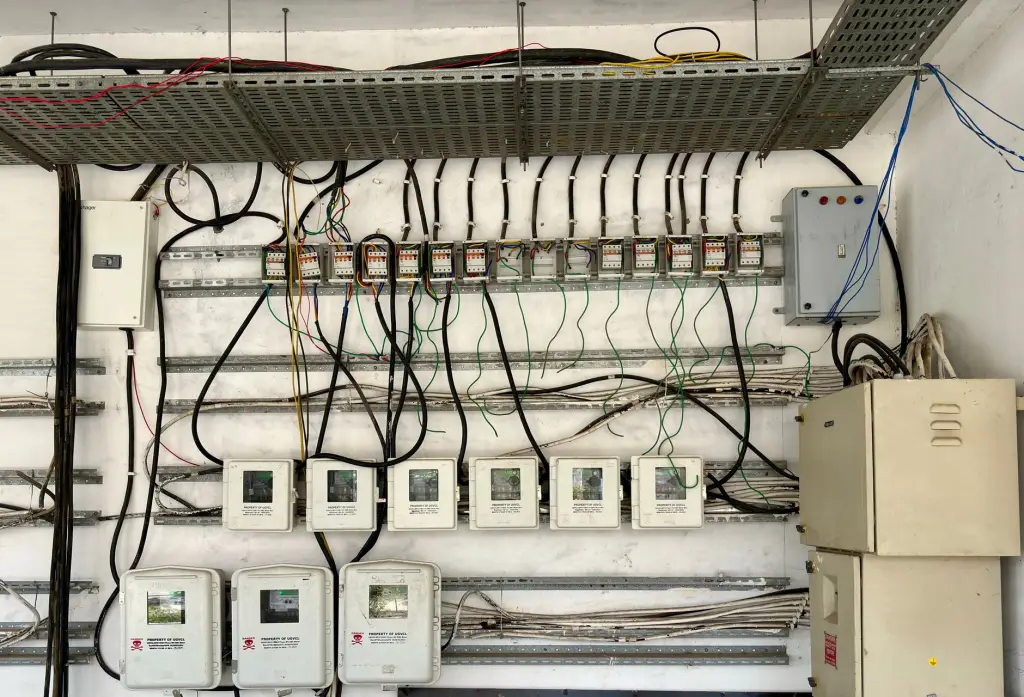
云南工厂的环境条件有其特殊性:部分冶炼车间存在粉尘与高温,高原地区空气稀薄影响散热效率,而一些山区厂区电网电压波动较为频繁。PLC控制柜的核心优势在于以软件逻辑替代硬接线继电器,减少触点故障点,同时通过隔离电源、浪涌保护器和合理的接地设计来应对电网质量问题。在实际项目中,控制柜内通常配置CPU模块、DI/DO模块、AI/AO模块及通信模块,通过Profibus、Modbus或工业以太网与上位机、触摸屏及变频柜实现联动。
值得关注的是,控制柜的散热设计常被低估。高原地区虽然气温不高,但柜内元器件密集,加之部分厂房通风条件有限,柜内温升可能超过设备允许值。建议在选型阶段就核算柜内总功耗,必要时配置强制风冷或工业空调,而非事后补救。
选型中的关键判断点
很多用户在采购PLC控制柜时只关注PLC品牌和点数,忽略了柜体结构、防护等级与扩展余量。以下几个维度值得逐项确认:
- I/O点数余量:建议预留15%–20%的备用点位,避免产线小幅改造时无位可用;
- 防护等级:粉尘环境选IP54及以上,潮湿区域需考虑柜内加热除湿;
- 通信协议兼容性:确认PLC支持的协议与现有变频柜、仪表、上位系统能否无缝对接;
- 元器件品牌与供货周期:核心元件优先选择供货稳定的系列,降低后期维护等待时间;
- 配电箱联动设计:控制柜与配电箱之间的电源分配、互锁逻辑需在图纸阶段就明确。
在云南本地项目中,还建议考察供应商是否具备现场调试与快速响应能力。云南制造场景下的停机成本往往较高,一套控制柜的故障若不能及时定位,影响的可能是整条产线。
落地实践中的几点建议
从设计到运维,PLC控制柜的价值贯穿全生命周期。图纸阶段应完成完整的I/O分配表与端子接线图,避免现场临时改线;柜内布线需强弱电分离,模拟量信号采用屏蔽线并单端接地;投运后建立点检制度,定期检查散热风扇、接线端子紧固度及电池电量。对于配套的变频柜,还需关注谐波治理与电机电缆长度匹配问题,必要时加装输出电抗器。
随着云南制造业数字化进程推进,PLC控制柜正从单一控制单元向边缘计算节点演进,支持数据上云与远程运维的柜体方案逐渐增多。把选型做扎实、把细节留足余量,这套工业电气基础设施才能在车间里真正扛住时间考验。