变频柜与PLC控制柜协同控制:工厂电机节能改造的技术路径
日期:2026-10-31
标签:PLC控制柜,变频柜,配电箱,工业电气,云南制造
很多工厂在推进电机节能改造时,容易陷入一个误区:把变频器装上去,就认为节能任务完成了。实际运行几个月后却发现,节电率远低于预期,甚至因为变频与上位控制脱节,出现了启停冲击、频率震荡等问题。症结往往不在变频器本身,而在于变频柜与PLC控制柜之间缺乏协同。
变频调速与逻辑控制为何常"各自为政"
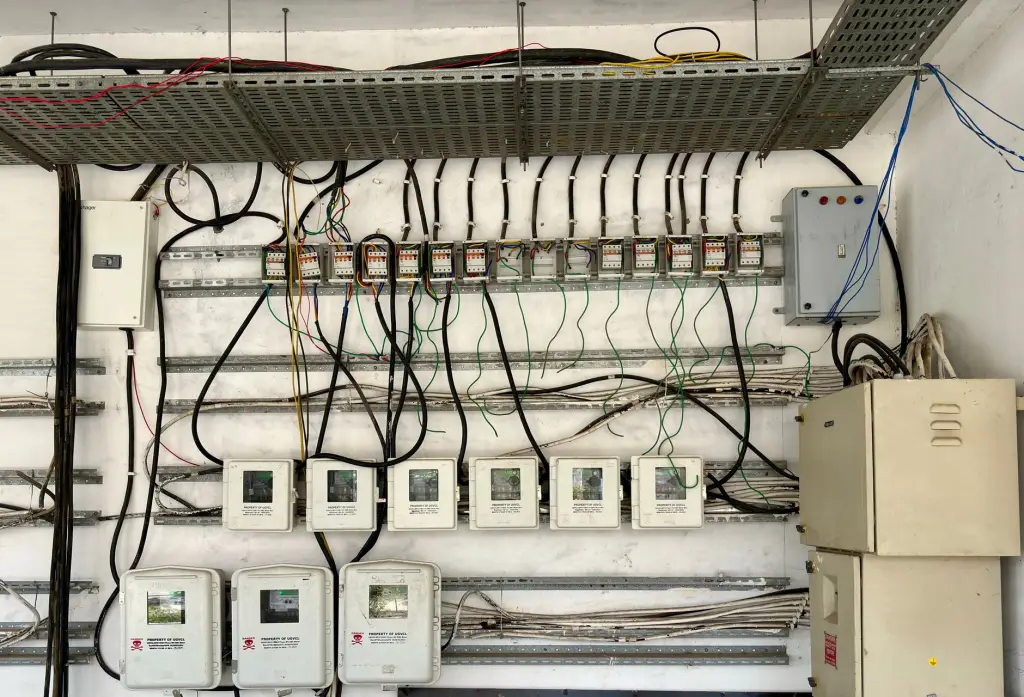
传统改造项目中,变频柜多按单机就地控制配置,PLC控制柜则负责整线联锁与工艺逻辑。两套系统通过少量硬线信号交互,频率给定靠模拟量或面板手动设定,导致控制粒度粗、响应滞后。当负载工况变化时,变频器无法及时获取PLC侧的工艺参数,节能潜力被白白浪费。云南不少冶金、建材类企业的老旧产线,配电箱回路与控制系统年代不一,这种割裂更为明显。
协同控制的核心:通信链路与策略分层
真正有效的协同,建立在三层机制之上:
- 通信层:变频柜与PLC控制柜之间采用Modbus RTU或Profinet总线替代硬线,频率给定、运行状态、故障码实现双向实时交换,刷新周期可控制在50ms以内。
- 策略层:PLC根据工艺节拍、负载率、管网压力等变量,动态计算最优频率曲线,下发至变频柜执行,避免"一刀切"固定频率运行。
- 安全层:急停、过载、超温等保护信号仍保留硬线冗余,确保通信异常时系统可安全降级。
实践中的几个关键动作
落地阶段,建议先做电机负载特性普查,区分恒转矩与变转矩负载,再确定协同策略。以风机水泵类平方转矩负载为例,频率降至80%时轴功率约降至51%,配合PLC按需调节,节电率通常可达25%以上。改造时还需注意配电箱内断路器与变频器谐波治理的匹配,避免因谐波导致误跳闸。云南汇智科技在多个本地项目中,采用变频柜与PLC控制柜同柜设计、统一布线与接地的方式,缩短了信号链路,也降低了现场调试难度。
值得关注的是,随着工业电气系统向边缘计算演进,PLC控制柜正承担起轻量级数据采集与能效分析的角色。变频柜的运行数据经PLC汇总后上传,可为工厂建立电机能效档案,支撑后续的预测性维护。对云南制造企业而言,这套协同路径不必一次性大改,可从单条产线试点,逐步扩展至全厂配电与控制系统。
节能改造的本质,是让控制精度追上工艺需求。云南制造企业在推进电机升级时,把变频柜与PLC控制柜当作一个整体来设计,往往比单纯更换设备更能拿到真实的节电收益。