PLC控制柜与变频柜的协同控制原理及工业应用解析
日期:2026-10-30
标签:PLC控制柜,变频柜,配电箱,工业电气,云南制造
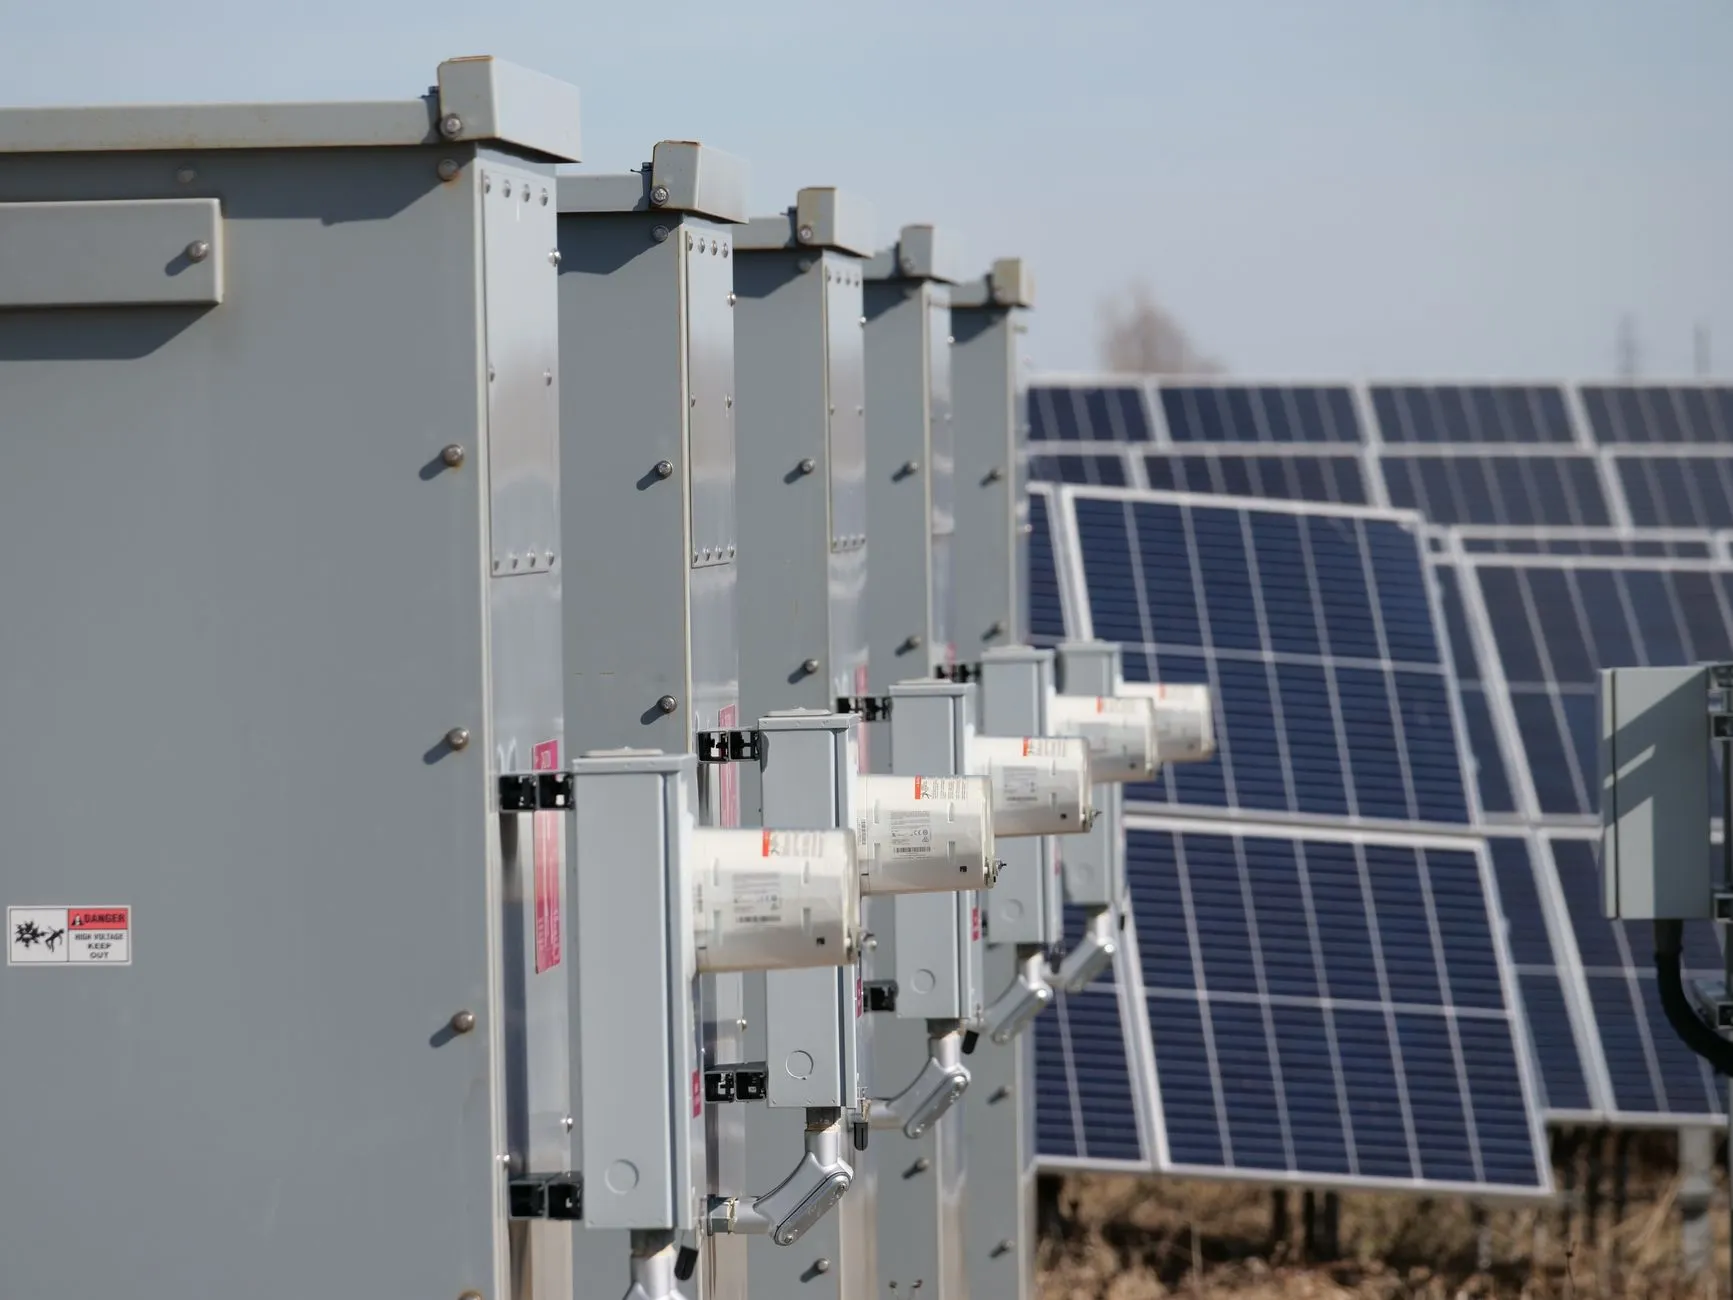
在云南的矿业、化工及高原特色农产品加工项目中,PLC控制柜与变频柜的联动几乎是自动化产线的标配。但很多现场调试人员会发现,两者各自运行正常,一旦接入同一套控制逻辑,就会出现响应迟滞或频率给定漂移。这背后的核心问题,往往出在信号匹配与接地策略上,而非设备本身的质量。
一、协同控制的核心:从4-20mA到总线通讯
传统方案中,PLC控制柜通过模拟量输出模块向变频柜发送4-20mA频率给定信号,变频器回传运行状态与故障触点。这种硬线连接在短距离、强电磁干扰较小的场合仍占主流,但在云南部分矿山长距离输送线上,模拟量衰减和共模干扰会导致频率波动超过±1.5Hz。
更稳妥的做法是采用Modbus RTU或Profinet总线通讯。PLC控制柜作为主站,变频柜作为从站,频率给定、启停指令、电流电压参数全部走数字通讯。实际项目中,总线方案可将频率给定误差控制在±0.05Hz以内,且布线量减少约60%。
二、实操中容易被忽视的三个细节
协同控制的可靠性,往往取决于柜体之外的“隐形工程”。以下是现场调试中反复验证过的要点:
- 接地分离:PLC控制柜的信号地与变频柜的功率地必须单点分开汇流,最后在配电箱总接地排汇合。混接会引入高频噪声,导致模拟量通道跳变。
- 屏蔽层处理:模拟量信号线屏蔽层仅在PLC侧单端接地,变频柜侧悬空,避免形成地环路。
- 载波频率设置:变频柜载波频率过高(如12kHz以上)会加剧对PLC通讯端口的辐射干扰,云南制造的中小型变频柜建议初始设为4-6kHz,再根据电机温升微调。
三、数据对比:硬线 vs 总线方案
以一条典型的云南制造包装码垛线为例,PLC控制柜控制6台变频柜驱动输送与码垛机构。硬线方案单台接线约14芯,总线方案仅需2芯屏蔽双绞线;调试周期从3天缩短至1.5天;年均因信号干扰导致的停机次数从7次降至1次以下。对于配电箱空间紧张的老线改造,总线方案的优势更为明显——省下的端子排空间可用于增加断路器或浪涌保护模块。
工业电气的协同控制,本质上是在信号完整性与工程成本之间找平衡点。云南汇智科技有限公司在多个高原环境项目中积累的柜内布局与抗干扰经验表明,把PLC控制柜与变频柜当作一个系统来设计,而非两个独立设备拼装,才是降低故障率的根本路径。