PLC控制柜在云南工厂自动化改造中的选型要点与技术分析
在云南制造业向智能化、绿色化转型的背景下,工厂自动化改造已从“可选项”变为“必选项”。作为控制层核心,PLC控制柜的选型直接决定了产线响应速度、设备兼容性与后期维护成本。无论是烟草加工、食品饮料还是有色金属冶炼,一套匹配工况的电气控制系统往往能让改造周期缩短20%以上。
一、选型前必须厘清的三项技术边界
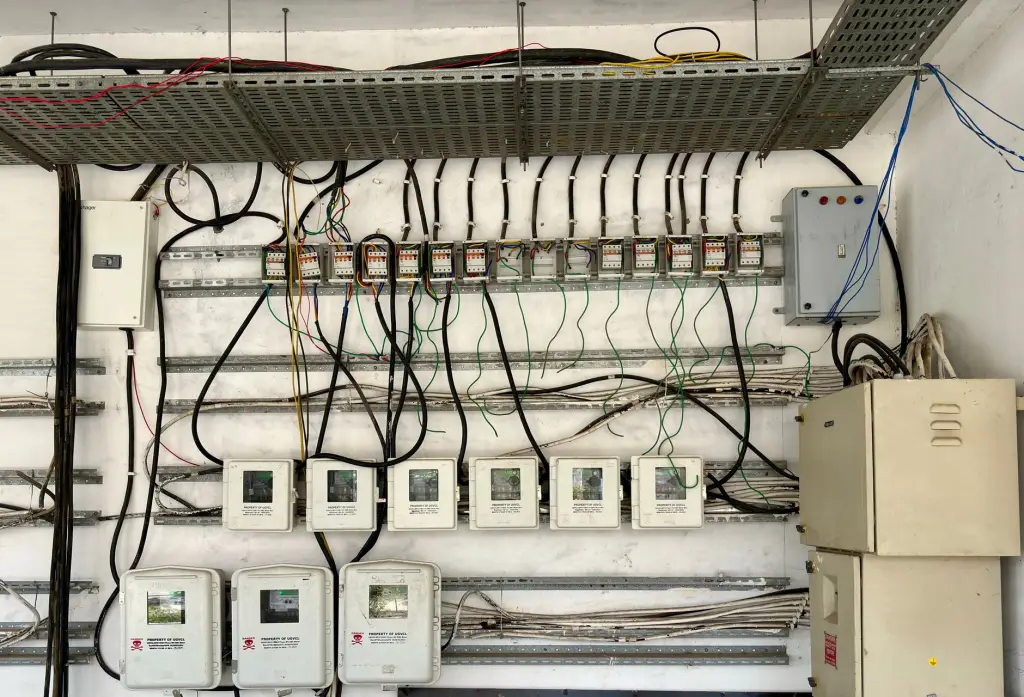
很多工厂在改造初期容易陷入“先买柜体再定方案”的误区。实际上,PLC控制柜的选型应基于三个硬性边界:I/O点数与余量、现场总线协议、以及环境防护等级。以云南某中型茶厂为例,其揉捻车间湿度常年高于75%RH,若选用IP54标准柜体,不出半年就会出现端子氧化。后来改用IP65不锈钢柜体并内置除湿模块,故障率下降约65%。
此外,变频柜与PLC的协同不容忽视。变频器产生的谐波会干扰PLC模拟量信号,建议在选型时要求柜内加装进线电抗器与EMC滤波器,并保持动力线与信号线间距大于200mm。
二、关键元件选型与工艺细节
柜内元器件的品牌一致性往往被低估。不同品牌的断路器、接触器与PLC混用时,浪涌电流配合可能出现偏差。建议核心逻辑控制选用主流PLC平台,而配电箱内的塑壳断路器则优先选择分断能力≥50kA的产品,以应对云南部分老旧厂区电网波动较大的现实。
- 电源冗余:为PLC与I/O模块配置24V DC双电源模块,切换时间小于10ms;
- 散热设计:柜内温度建议控制在35℃以下,风扇位置应避免直吹PLC芯片;
- 接线工艺:所有模拟量信号采用屏蔽双绞线,屏蔽层单端接地。
这些细节看似琐碎,却直接影响工业电气系统的长期稳定性。云南汇智科技在承接昆明某汽车零部件厂改造时,正是通过优化柜内风道与线槽布局,使柜内温升降低了8K。
三、常见问题与应对策略
改造现场最常遇到的问题是“新柜旧线”不匹配。原有配电箱出线电缆截面偏小,而新增变频设备后电流增大,导致线缆发热。解决办法是在选型前进行负载测算,并预留15%-20%的电流裕量。另一个高频问题是PLC输入信号抖动,通常由现场变频器载波频率设置过低引起,将载波频率调至4kHz以上可明显改善。
值得关注的是,云南制造企业正逐步接受模块化控制柜方案——将PLC站、变频柜、配电箱按功能分区独立成柜,既便于故障隔离,也方便后期产能扩充。
从实际改造项目来看,一套优秀的PLC控制柜选型方案,需要在成本、可靠性与扩展性之间找到平衡点。建议工厂在招标阶段就明确柜内温升测试报告、EMC测试等级以及至少三年的备件供应承诺。云南汇智科技持续为本地制造企业提供从电气图纸设计到柜体成套的技术支持,帮助用户在自动化改造中少走弯路。