变频柜与PLC控制柜协同工作模式在工业电气中的应用
在工业现场摸爬滚打过的工程师都清楚,变频柜和PLC控制柜这对搭档,配合好了能省一半心,配合不好就是无穷无尽的故障报警。很多项目前期设计时把它们当作两个独立设备来选型,结果联调阶段才发现通信协议对不上、干扰问题频发、散热冗余不足——返工成本动辄六位数起步。这种痛点,在西南片区的制造业升级浪潮中尤为突出。
行业现状:单兵作战已到天花板
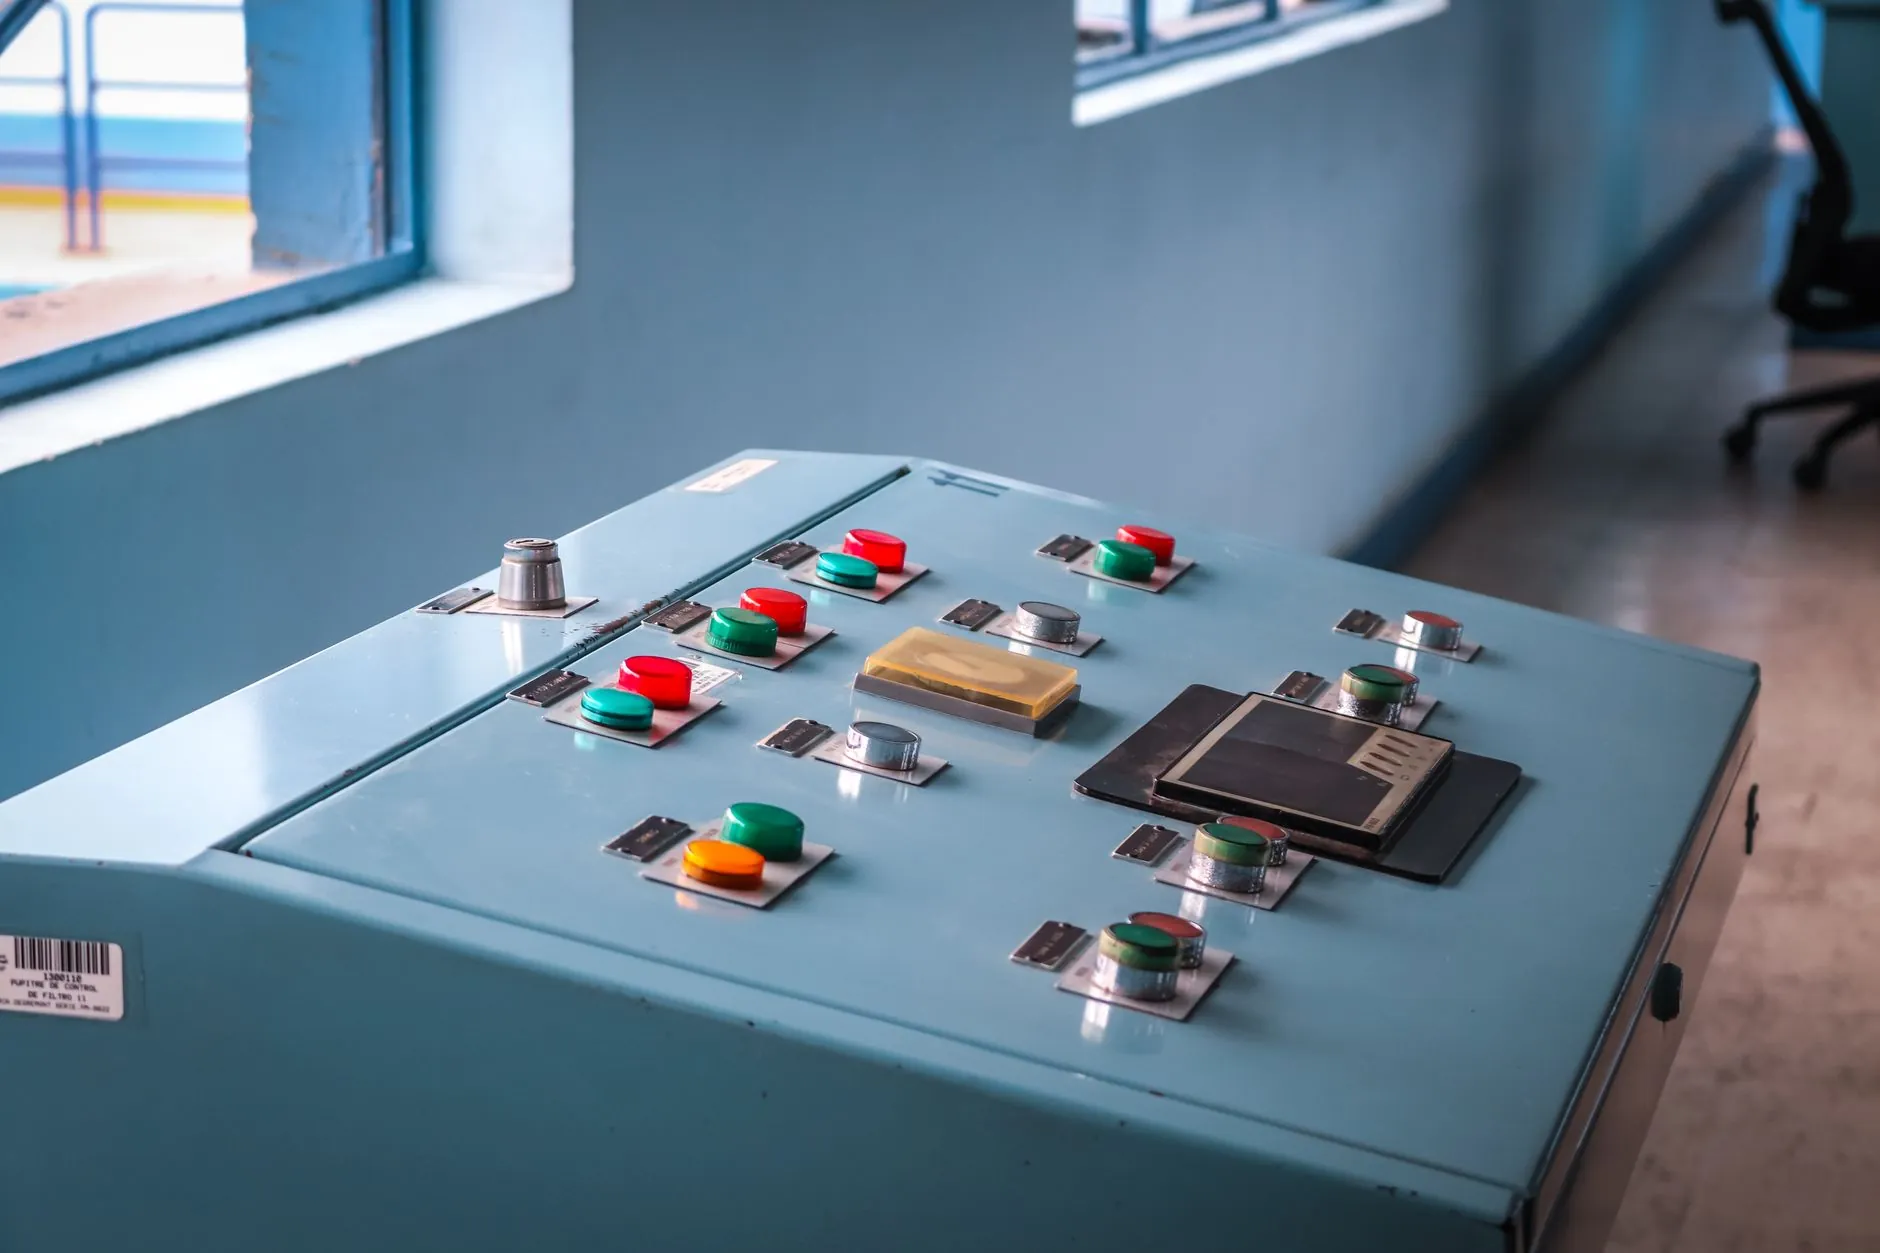
近年来,云南的烟草、水电、磷化工等优势产业都在推进产线智能化改造,但不少企业仍沿用「变频柜只管调速、PLC柜只管逻辑」的割裂式架构。现场常见的尴尬是:变频器产生的谐波干扰窜入PLC模拟量通道,导致温度、压力信号跳变;或者变频柜的散热设计只按自身功率算,忽略了PLC模块对工作环境的严苛要求——**PLC控制柜内温度超过55℃时,CPU扫描周期会明显拉长**,这在高速包装线上就是致命的瓶次损耗。
真正成熟的协同模式,要求从配电箱的进线端就开始统一规划。电源分配要区分动力回路和控制回路,屏蔽接地必须单独走线,通信电缆要采用双绞屏蔽型并保持与动力电缆≥200mm的间距。这些细节,恰恰是很多「半路出家」的集成商容易忽略的软肋。
核心技术:一个时钟,一套总线
协同工作的底层逻辑,在于让变频柜的实时数据(输出电流、母线电压、故障代码)能被PLC控制柜内的CPU直接调用,而不是靠硬接点一对一来回传递。目前主流做法是采用**PROFINET或EtherCAT总线**,把变频器作为分布式IO站挂到PLC的网络上。以某卷烟厂梗丝干燥段改造为例,我们用汇川MD500变频柜配合西门子S7-1500 PLC控制柜,通过PROFINET将12台变频器的运行参数以2ms周期刷新至HMI,温度波动从±4℃压缩到±1.2℃,能耗下降近9%。
另一个常被忽视的要点是时序配合。变频柜的直流母线放电时间通常在3-5分钟,而PLC控制柜的急停回路如果只切了使能信号没断主接触器,重启瞬间极易炸整流模块。所以协同柜体设计时必须增加**母线电压检测继电器**,将「母线电压低于36V」作为PLC允许重新启动变频器的前置条件。
选型指南:按场景拆解需求
别迷信「一体化柜」的噱头,具体怎么配,要看工艺段对动态响应和可靠性的要求:
- 恒压供水/风机泵类:变频柜侧重多泵切换逻辑,PLC控制柜只需8-16点数字量输入输出,选型时重点关注变频器内置PID与PLC上位PID的冗余切换。
- 张力控制/收放卷机构:这工况对总线同步要求极高,务必选支持IRT等时同步的变频器,且PLC控制柜要预留高速计数模块的安装位置。
- 粉尘/潮湿环境(如磷矿选矿):配电箱和柜体防护等级必须≥IP54,且PCB板要做三防漆涂覆,散热风扇要选带堵塞报警的型号。
另外提醒一句,在云南这种海拔1800米以上的地区,变频柜的降容系数要按每千米3%修正,否则夏天雷雨季节前很容易报过热故障。采购时最好直接找有**云南制造**背景的柜厂,他们对于高海拔、高湿度、强日照的适应性设计更接地气,比如汇智科技在玉溪的产线就标配了防凝露加热器和加强型母线支撑。
应用前景:从「设备协同」走向「数字协同」
随着边缘计算网关的普及,变频柜和PLC控制柜的协同正从底层逻辑控制延伸到数据价值挖掘。我们近期给一家滇西水泥厂做的试点,就是把两台窑头排风机变频柜的振动、电流谐波数据,通过PLC控制柜汇聚后上传至云端,用滚动时域算法预判轴承磨损周期,备件采购从「坏了再买」变成「按周计划」。
在双碳目标驱动下,云南制造企业要的不是最贵的柜子,而是能真正跑通「采集-控制-优化」闭环的系统方案。变频柜与PLC控制柜的协同深度,决定了这条闭环的响应速度——毕竟,电气系统省下来的每一度电,最终都会变成产品在市场上的竞争力。