云南汇智科技PLC控制柜在制糖生产线中的典型应用分析
制糖车间的电气控制痛点,远不止“转得动”那么简单
在云南这座“甜蜜产业”大省,制糖厂的压榨、澄清、蒸发、结晶各工段常年满负荷运转。但很多糖厂老旧的电气系统,仍在使用继电器搭接的硬逻辑控制。问题很直接:压榨机堵料时,连锁保护响应慢半拍,轻则停机半小时清渣,重则烧毁电机。云南汇智科技在走访多家糖厂后发现,真正高效的产线,核心往往不在于单机设备多先进,而在于那一排不起眼的控制柜——PLC控制柜和变频柜,才是整条产线的“中枢神经”。
从“硬接线”到“软逻辑”:PLC控制柜如何改变榨糖节奏
传统继电器柜里密密麻麻的中间继电器和时间继电器,调试一次需要电工拿着图纸对半天。而汇智科技出品的PLC控制柜,将压榨机、输蔗机、切断机之间的速度匹配逻辑写进程序。举个实操案例:在甘蔗进料量波动时,系统通过电流互感器实时监测压榨机主电机负载,一旦电流超过额定值85%,PLC自动下发指令给输蔗机的变频柜,将喂料速度从45Hz平滑降至30Hz,整个过程不超过1.5秒。
这种动态调节带来的直接收益是:堵料次数从每班平均3-4次降为0-1次。更关键的是,配电箱内的断路器、接触器动作次数大幅减少,触头氧化概率降低,维护周期从每月一次延长到每季度一次。在瑞丽某日处理4000吨甘蔗的糖厂,汇智的工程师将原有继电器柜整体替换为PLC控制柜后,榨季(约150天)非计划停机时间累计减少了2100分钟,折合多榨甘蔗约5800吨。
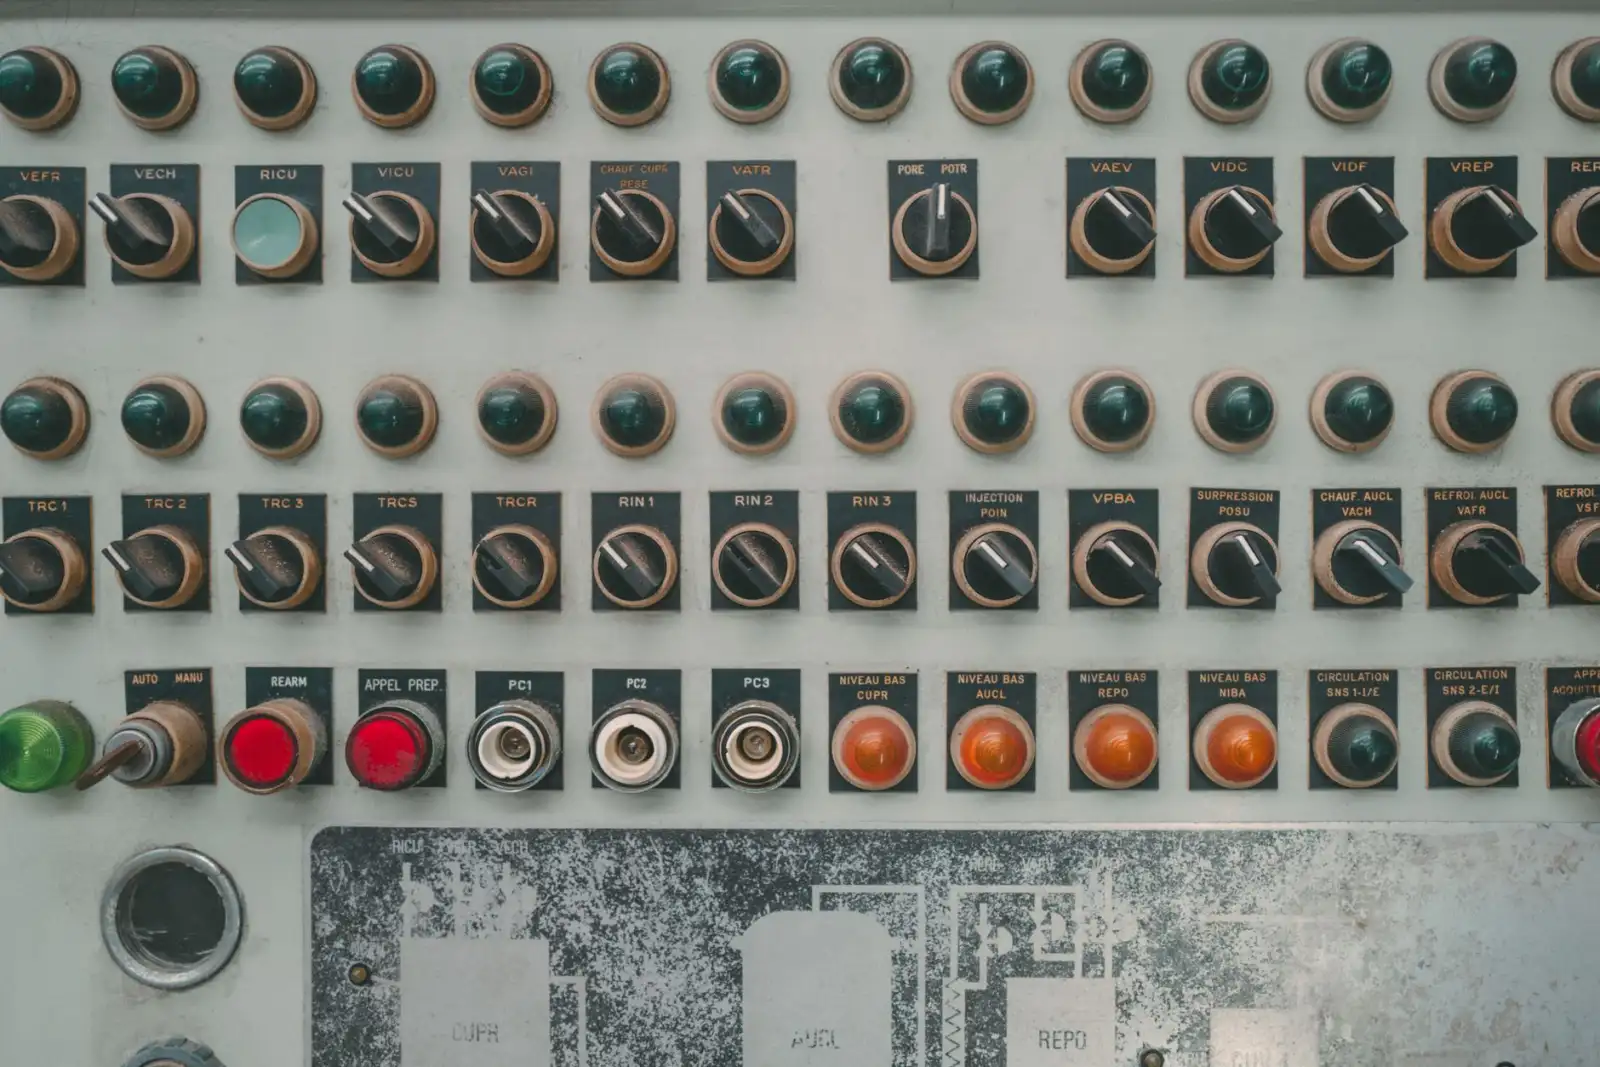
- 响应速度:继电器逻辑约200ms,PLC逻辑约20ms,提升10倍
- 故障排查:硬接线需要万用表逐点排查,PLC可通过HMI报警直接定位到I/O点
- 扩展性:新增一台离心机,只需修改程序块,无需重新敷设控制电缆
变频柜在蒸发与结晶工段的节能账本
蒸发工段的强制循环泵,以前大多采用工频运行,阀门调节流量,电能浪费严重。采用汇智配套的变频柜后,根据液位和温度传感器信号,变频器在38Hz-48Hz之间无级调速。以一台132kW循环泵为例,工频运行年耗电约75万度,变频运行后降至约58万度,单台泵每年省下约17万度电,按云南工业电价0.45元/度计算,节省电费约7.6万元,一台变频柜的差价两年内即可收回。
结晶罐的搅拌器则面临另一个难题:糖膏粘度随浓度变化剧烈,恒速搅拌容易导致晶体破碎。汇智的工程师在变频柜中预置了多段速曲线,配合PLC内的时间-粘度模型,让搅拌器在养晶阶段自动降速至25Hz,既保证晶粒均匀,又避免电机过载。这套方案在版纳某精炼糖厂应用后,白砂糖合格率从97.2%提升至99.1%,结晶时间平均缩短40分钟/罐。
云南制造的本土化优势:不只是“卖柜子”
很多糖厂地处偏远,进口品牌控制柜一旦故障,等备件就要一周。汇智科技作为云南制造的代表企业,配电箱和PLC控制柜的所有元器件均选用施耐德、ABB或正泰的常备型号,且昆明总部仓库常年储备300余种常用备件。更重要的是,我们的工程师熟悉云南各蔗区的气候特点——高湿热、多粉尘环境下的柜体散热和防腐蚀设计,都经过本地化验证。柜内加装自动除湿加热器,防护等级做到IP54,这在德宏、临沧等湿度常年超过80%的产区,是实实在在的刚需。
从压榨车间的重载启动,到煮糖工段的精准温控,汇智科技提供的工业电气成套方案,正帮助越来越多的云南糖厂把“经验操作”变成“数据驱动”。如果您正在规划新榨季的设备技改,不妨从盘一盘现有的控制柜和变频柜状态开始。
(本文由云南汇智科技有限公司技术部供稿,欢迎致电交流制糖电气系统改造方案)