云南汇智科技PLC控制柜在制糖生产线自动化中的应用案例
云南是国内重要的蔗糖产区,制糖企业的生产线常年处于高负荷运转状态。压榨、澄清、蒸发、结晶、分蜜……每一道工序都对电气控制系统的稳定性提出严苛要求。蔗糖生产季通常持续四到六个月,期间设备几乎不停机,一旦电气系统出现故障,损失将以吨计。
我们服务过临沧、德宏多家糖厂后,发现一个共性痛点:不少老产线的控制柜仍采用传统继电器逻辑,接线繁杂、故障点隐蔽,排查一次故障往往需要数小时。更棘手的是,糖厂环境潮湿、粉尘含糖黏附性强,普通配电箱在车间里服役两三年,柜内元器件便会出现不同程度的腐蚀和爬电现象。
为什么制糖产线需要重新定义工业电气方案
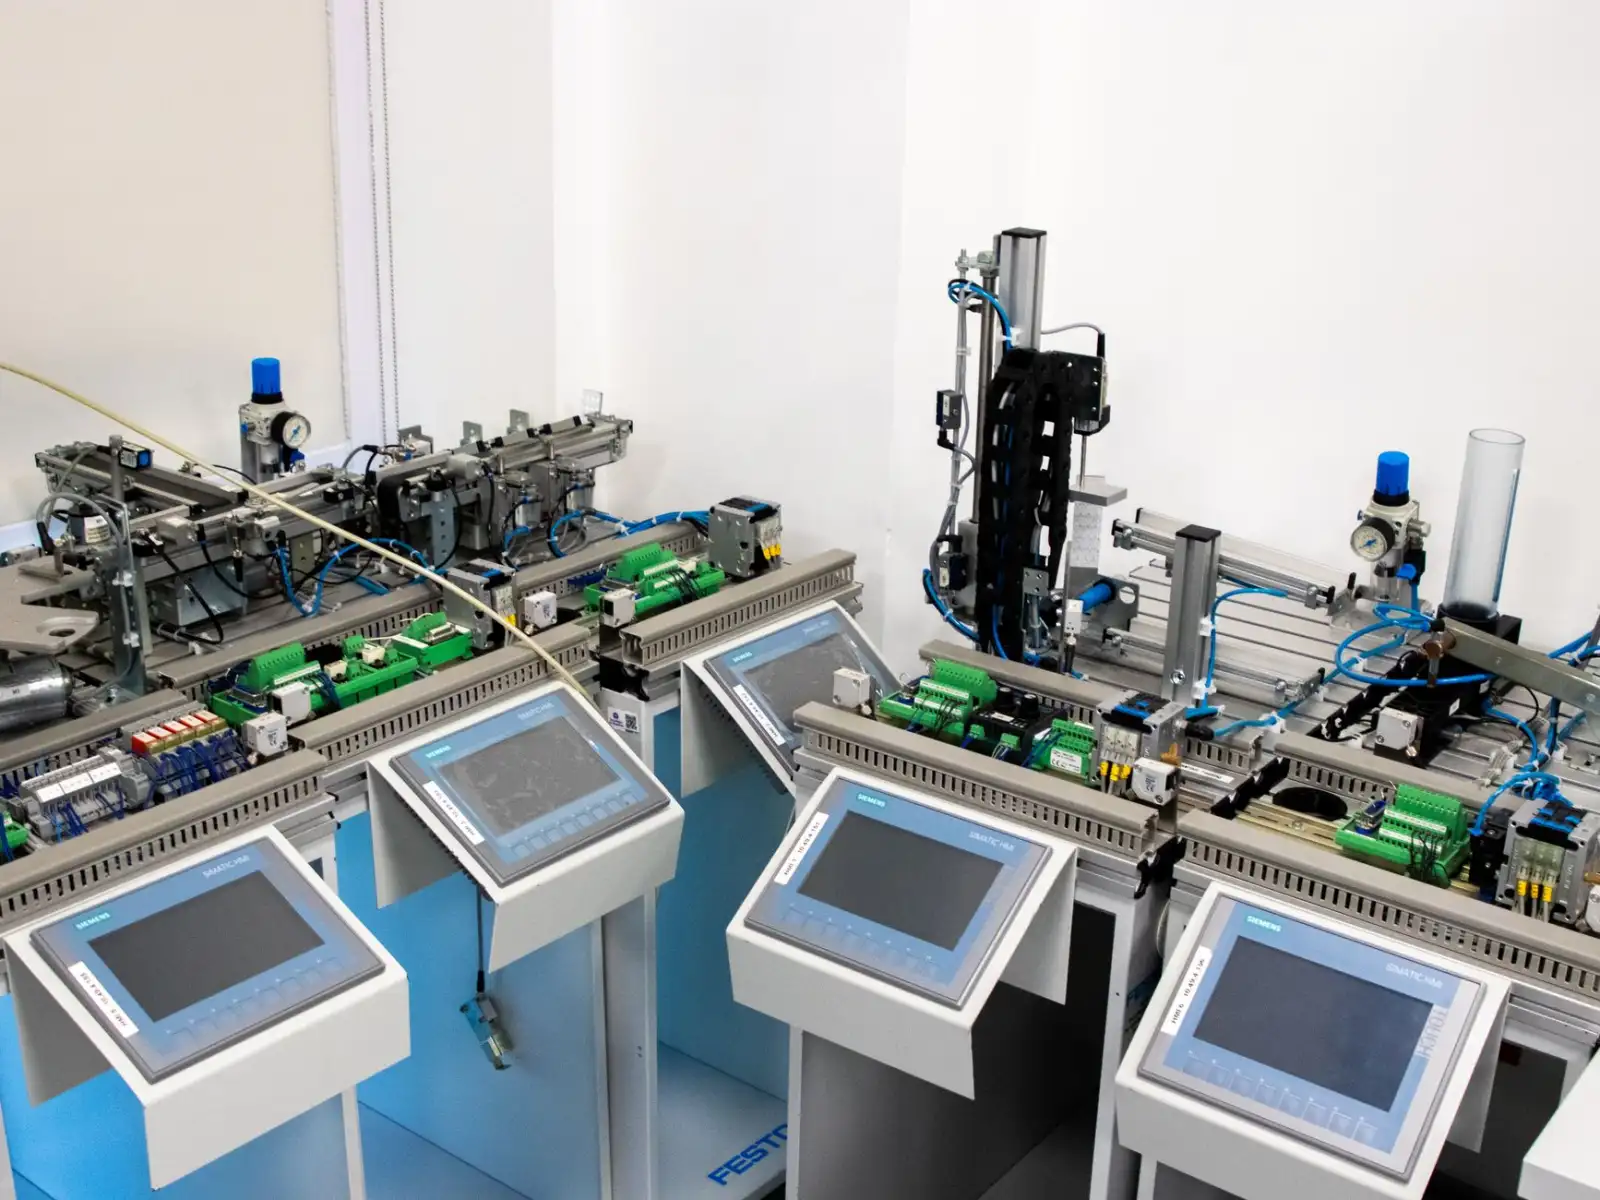
制糖工艺对电气控制的时序配合要求极高。以连续分蜜机为例,它需要根据物料浓度实时调节转速,同时与上游蒸发罐的液位信号联动。传统方案里,这些联动依赖大量中间继电器,不仅响应速度慢,而且维护成本居高不下。我们为糖厂提供的PLC控制柜,将分散的继电器逻辑整合为可编程的集中控制,单点故障从“整线停车”降级为“局部告警”,显著缩短了非计划停机时间。
另一个容易被忽视的环节是电机启动。制糖车间里大功率泵类和搅拌电机占比高,直接启动时电流冲击大,容易造成电网电压跌落,甚至影响仪表系统的采样精度。为此,我们在配电系统中配置了变频柜,对主力电机实施软启动和调速控制。以一台132kW的立式搅拌器为例,改造后启动电流从额定电流的7倍降至1.2倍左右,节能效果和电网稳定性都得到了实质改善。
从配电箱到整线控制:一套完整的落地路径
在盈江某日处理甘蔗3000吨的糖厂项目中,我们没有简单替换单体设备,而是重新梳理了整条产线的电气拓扑。从进线端的配电箱到各工序的PLC控制柜,再到电机回路的变频柜,全部按照工业电气的防护标准进行设计——柜体防护等级提升至IP54,内部母线排做镀锡处理,所有接线端子采用防松防振型。
项目实施中几个值得分享的细节:
- PLC程序内预设了“榨季模式”和“检修模式”两种运行逻辑,避免检修时误触发联锁保护;
- 变频柜内置直流电抗器,抑制谐波对糖厂计量仪表的影响;
- 每台配电箱均预留了20%的备用回路,方便后续增设监测传感器。
这些看似不起眼的细节,恰恰是产线长期稳定运行的关键。糖厂电工团队反馈,改造前每周至少处理两次电气故障,改造后整个榨季非计划停机次数控制在三次以内,且单次处理时间不超过四十分钟。
给制糖同行的一些实践建议
如果你所在的糖厂也在考虑电气系统升级,我的建议是:先做产线负载侧的电流谐波测试,再确定变频柜的选型方案。制糖车间的非线性负载比例不低,谐波治理没做好,再好的PLC控制柜也会因为干扰误动作。此外,配电箱布局要充分考虑糖粉沉降因素,进线口密封和柜内正压通风比单纯加大散热风扇更重要。
作为云南制造的工业电气供应商,我们深知本地糖厂对设备耐用性和售后响应速度的看重。汇智科技在昆明设有备件库,省内糖厂遇到紧急情况,技术人员承诺48小时内到场支持——这在榨季高峰期,是比任何参数指标都更实在的保障。
制糖自动化的价值,不在于多炫目的界面或花哨的功能,而在于每一度电、每一升糖浆背后,设备是否始终在可靠地运转。从配电箱到PLC控制柜,再到变频柜的协同工作,这套体系正在帮助越来越多的云南糖厂,把榨季的“紧张感”转化为“从容感”。