云南汇智科技PLC控制柜在工厂自动化产线中的典型应用分析
产线升级的隐形基石:从一颗螺栓到整条流水线
在昆明某汽车零部件工厂的焊接车间里,一条由12台机器人组成的产线正以45秒/件的节拍运转。很少有人注意到,控制这一切的,是角落里那台不起眼的PLC控制柜——它像一位沉默的指挥家,将温度、压力、位移信号转化为精确到毫秒的动作指令。云南汇智科技有限公司深耕工业电气领域多年,今天我们从实际案例出发,拆解这类核心设备的应用逻辑。
原理拆解:为什么PLC控制柜不是“铁皮箱子”
很多客户问过我们同一个问题:市面上的控制柜看着都差不多,价格为何差三倍?答案藏在配电箱内部的“神经网络”里。一台合格的PLC控制柜,需要解决三重矛盾:强电与弱电的隔离间距(通常要求≥150mm)、散热与防尘的平衡(IP54防护等级下仍需强制风道设计)、以及EMC电磁兼容——特别是当变频器与PLC同柜安装时,变频柜产生的谐波干扰足以让模拟量信号漂移2%-5%。
汇智科技在云南本土制造中积累的典型方案是:将变频器独立隔仓,采用铜排双接地,并在PLC电源前端加装专用滤波器。实测数据表明,这套结构能让产线误停机率从每月3.2次降至0.4次以下。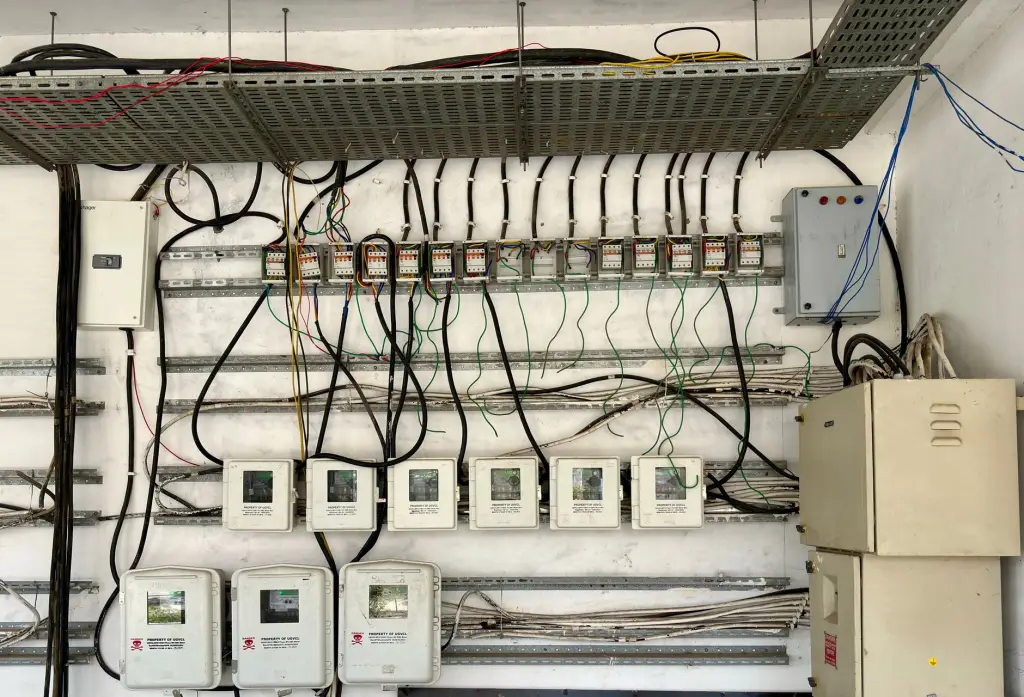
实操方法:从图纸到产线稳定的三个关键动作
以我们近期交付的一条普洱茶精制包装线为例,项目调试周期比甲方预期缩短了11天。核心动作有三:
- 负载曲线预演:用钳形表记录每台电机启动峰值,将变频柜的加减速时间从默认10秒改为斜坡函数,避免电压骤降导致伺服驱动器报警;
- 点位冗余设计:在PLC控制柜内预留15%的I/O端子,并强制要求所有24VDC传感器使用单独保险端子——这能省去后期排查接地环路的大量时间;
- 热成像验收:满载运行2小时后,柜内温升必须≤15K。若母线排温度超过65℃,立即调整风道方向。
这套方法并非高深理论,但恰恰是云南制造最容易被忽视的“基本功”。一位老电工师傅曾感慨:进口设备坏在接线松动上的概率,比坏在元器件上高得多。
数据对比:改造前后,产线发生了什么变化
我们跟踪了玉溪某烟草薄片生产线替换旧式继电器柜的案例。旧系统采用分立继电器+定时器控制,设备综合效率(OEE)长期徘徊在71%。更换为汇智科技提供的PLC控制柜与变频柜组合后,同一产线的数据变化如下:
- 换型时间从47分钟压缩至9分钟(配方一键调用);
- 因接触器触点烧蚀导致的停机,从每月6小时降到0;
- 电能质量改善后,电机绕组温度平均下降7℃,轴承寿命预估延长30%。
值得注意的是,这些收益并非来自“更贵的元器件”,而是工业电气系统架构的合理规划。用对地方的一块屏蔽层,价值可能超过一块进口CPU。
作为扎根西南的云南制造企业,汇智科技始终认为:PLC控制柜不是标准品,而是产线工艺的物理映射。从配电箱到变频柜,每一条线径、每一个端子排,都在为制造效率背书。如果您正在为老旧产线发愁,不妨先打开柜门看看——那里藏着最诚实的答案。