云南汇智科技PLC控制柜在制糖生产线自动化改造中的应用案例
糖厂“心脏”跳不动了?老生产线改造迫在眉睫
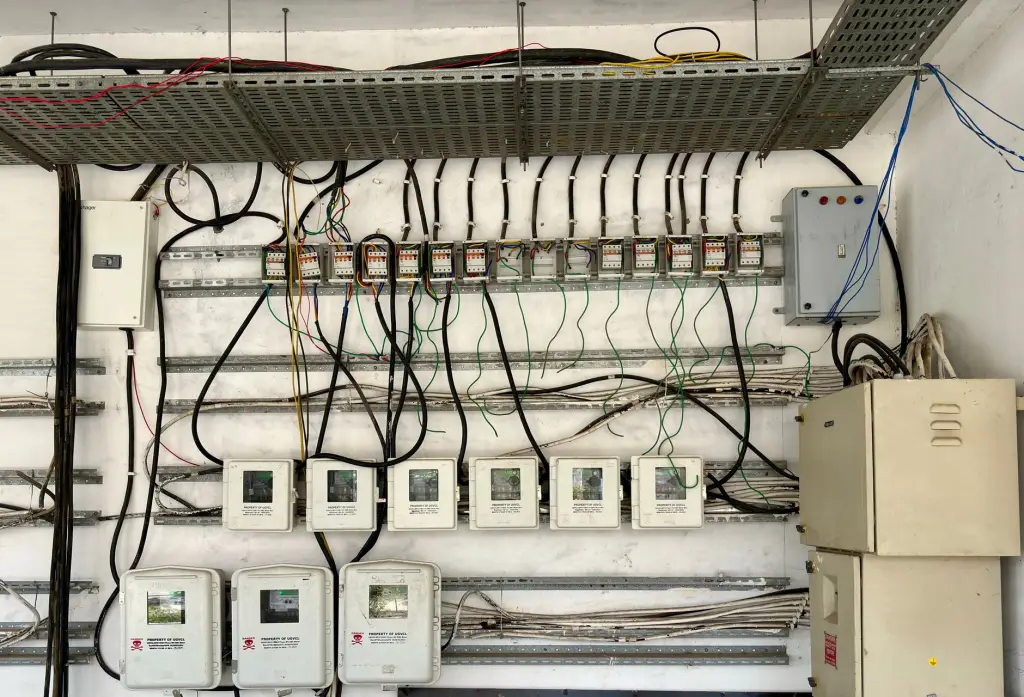
云南是国内重要的蔗糖产区,但不少糖厂的核心电气设备还停留在继电器+接触器时代。压榨机组频繁跳闸、澄清工段温度失控、煮糖罐液位误差大——这些痛点直接拉高吨糖电耗与人工成本。就在上个月,临沧某日榨4000吨的糖厂找到我们,他们的旧配电柜已经烧毁过两次,每次抢修都损失几十万。
从“裸奔”到“闭环”:PLC控制柜如何重构制糖逻辑
我们为这家糖厂设计的方案,核心是替换掉原有散装电气元件,改用**PLC控制柜**统一采集压榨、澄清、蒸发、结晶四个工段的300多个模拟量信号。这套系统最狠的地方在于——它把煮糖罐的过饱和度控制从“老师傅看经验”变成了“算法盯曲线”。糖膏纯度波动范围从±1.8%收窄到±0.4%,废蜜糖分损失每榨季减少约1200吨。
配套的变频柜改造同样关键。原来离心机直接工频启动,母线压降能到15%,现在换成带直流电抗器的变频驱动,启动电流限制在额定1.2倍以内。榨机转速跟随进料量自动调节,节电率实测达到22.7%,一个榨季省下的电费足够覆盖设备投资。
整个改造周期控制在28天——利用榨季停机间隙完成。我们坚持所有配电箱和主控柜都在昆明工厂预制,现场只做桥架敷设和端子对接。这比现场改线节省了至少10天工期,也避免了甘蔗渣粉尘进入柜体造成爬电隐患。
选型避坑:云南制糖环境的三个特殊要求
在云南做工业电气改造,不能照搬沿海糖厂的经验。这里海拔高、昼夜温差大,而且甘蔗含沙量高,车间里粉尘和糖浆混合后对柜体腐蚀性极强。选型时务必盯住三点:
- 柜体防护等级必须≥IP54,且要加装正压防尘系统,否则变频器散热器一个月就会被糖粉糊死;
- PLC的I/O模块要预留20%裕量,因为制糖工艺经常要加装在线近红外分析仪等新传感器;
- 变频柜内直流母线铜排必须做镀镍处理,普通镀锡铜排在湿热环境下两年就会氧化发黑。
选型时还有一个隐性成本容易被忽略——售后响应距离。我们的客户曾经用过省外品牌配电箱,坏一个接触器要等三天快递。现在他们全部换成云南制造的汇智科技产品,我们承诺昆明周边8小时到场,滇西片区24小时必达。这种本地化服务优势,在榨季抢修时就是真金白银。
未来五年:从单机控制到整厂数字孪生
这次改造只是第一步。我们已经在跟糖厂规划二期项目——把PLC控制柜里的实时数据上传到工业云平台,建立蒸发工段的数字孪生模型。到时候,工艺员可以在办公室里用平板电脑远程调整各效体温差,而不是爬三层楼去拧手动阀。
坦白讲,制糖行业的自动化水平比烟草、化工落后了至少八年。但正因如此,PLC控制柜、变频柜这类核心设备在存量市场的替换空间非常可观。云南有50多家规模以上糖厂,按平均每厂120万元的电气改造预算计算,这就是超过6000万的本地市场。我们愿意跟更多制糖企业坐在一起,算清楚这笔节能账、安全账和效率账。