云南汇智科技PLC控制柜在制糖生产线自动化改造中的应用分析
制糖车间的老问题,正是PLC控制柜的用武之地
云南的制糖企业大多沿袭了“压榨—澄清—蒸发—结晶”的传统工艺链,但很多老厂的电控系统还停留在继电器+接触器的年代。设备启停靠人工跑位,电流波动大,电机烧毁是家常便饭。我们给临沧某糖厂做过一次改造,压榨机频繁过载跳闸,一个榨季烧掉三台主电机,维修费比电费还高。
问题的根源不在设备本身,而在控制逻辑——固定转速的异步电机根本吃不消原料硬度的波动。这时候,PLC控制柜加变频柜的组合就成了最直接的解药。
从硬接线到程序逻辑:改造的核心思路
我们的做法不复杂,但每一步都得踩实。首先把原有的继电器回路全部拆除,换成基于S7-200 SMART的PLC控制柜,柜内布局按“电源区—控制区—接线区”分区走线,散热风道单独设计,毕竟车间里糖粉多、湿度大,防护等级至少得IP54。
然后是变频柜的接入。压榨机、离心机、泵类负载各配一台独立变频器,用RS485总线把转速信号和电流反馈实时传回PLC。糖厂老师傅最关心的是“断料保护”——物料一断,变频器要在0.5秒内自动降速到怠速,防止蔗汁糊在辊面上。
- 压榨工段:根据入料电流动态调节转速,波动幅度控制在±5%以内;
- 蒸发工段:液位信号直接驱动泵的变频器,不再依赖人工开关阀门;
- 结晶工段:用PID闭环控制温度,过饱和度偏差从±0.15降到±0.03。
配电箱的“小改动”解决了大麻烦
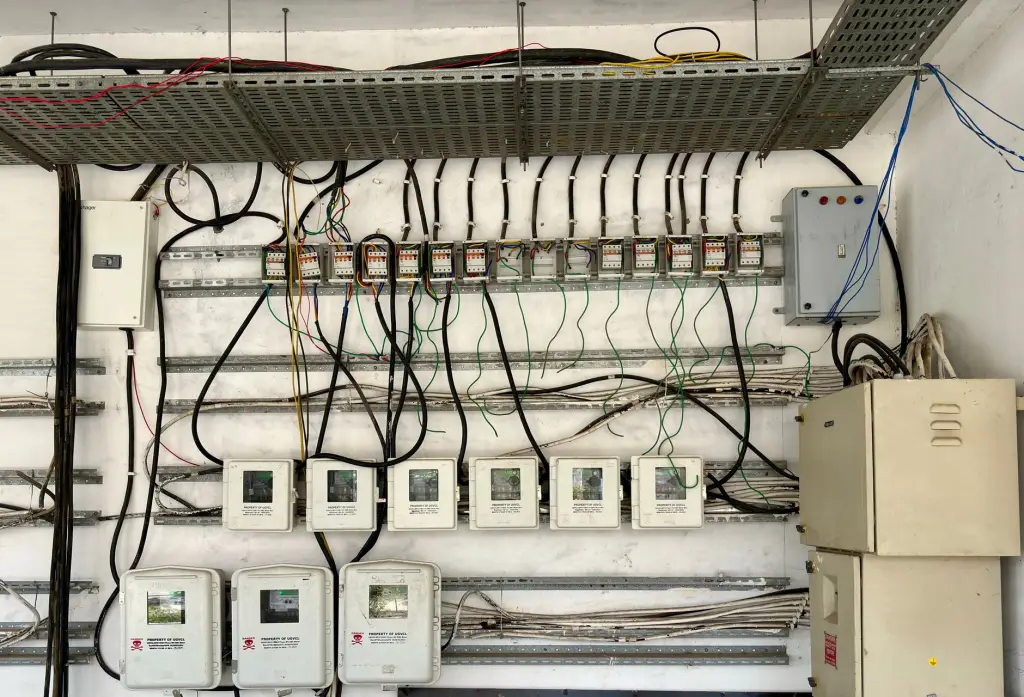
很多人忽略配电箱的作用,但恰恰是这些看似不起眼的箱子决定了改造的成败。我们把原来的老式刀开关全部换成带漏电保护的塑壳断路器,每个回路加装电流互感器,信号直接进PLC的模拟量模块。这样任何一路过载,操作员在中控屏上就能看到具体是哪个点位出了问题,不用再拿着万用表满车间跑。
数据对比:改造前后到底差多少?
以我们去年交付的普洱某糖厂为例,改造完成后运行了整整一个榨季(约120天),我们整理了三个关键指标:
- 吨糖电耗:从改造前的38.6 kWh/t 降到 31.2 kWh/t,降幅19.2%;
- 非计划停机:从上个榨季的17次降到3次,其中两次还是因为外部电网闪变;
- 电机维修成本:从每榨季约8.4万元降到1.9万元,省下来的钱够买两台新变频器了。
特别说明一下,这些数据是在原料蔗糖分基本一致的情况下对比的,不是挑软柿子捏。我们的工程师全程驻场记录,连夜间低负荷工况也没放过。
云南制造的价值:不只是设备,是适配性
作为云南本土的工业电气供应商,我们最清楚本地糖厂的痛点——海拔高、昼夜温差大、电网电压波动频繁。所以我们的PLC控制柜里,电源模块特意做了宽电压设计(304V~456V),变频柜的载波频率也根据高海拔散热条件重新标定过,这些都是进口成套设备不会替你考虑的细节。
制糖行业的自动化改造不是一锤子买卖,它需要供应商对工艺有敬畏心。云南汇智科技能做的不只是卖柜子,而是把PLC控制柜、变频柜、配电箱作为一个整体系统来调试,让每一度电都花在刀刃上。如果您的糖厂也面临类似困扰,不妨先做一次能耗审计,我们随时可以带仪器上门。